嘉兴粉尘可爆炸性检测
“嘉兴粉尘可爆炸性检测”概述嘉兴粉尘可爆炸性检测,是指在嘉兴地区,由具备法定资质的第三方检测机构,依据国家标准方法,对工业生产过程中产生的粉尘样品进行专项实验室
咨询热线:400‑848-2234
客服微信:13621543005
全国认可 百家实验室 一键匹配 快至24小时出报告
扫码联系客服
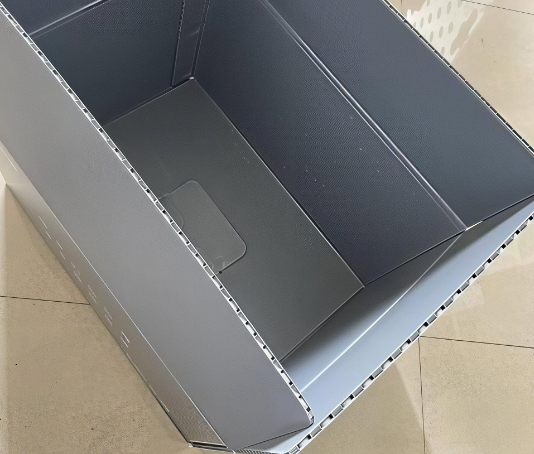
瓦楞纸板的边压强度是指试样在单位长度上沿瓦楞方向承受压力的能力,以N/m或kN/m为单位。它直接关系到纸箱在仓储堆码和运输过程中的抗压表现,是瓦楞纸板生产中最核心的质量控制项目之一。从材料层面看,边压强度受原纸环压强度和纸板粘合强度的共同制约;从结构层面看,楞型选择对结果影响显著——在材质相同的前提下,A型楞的边压强度最高,C型次之,B型最低。这意味着,准确测定边压强度不仅是质量控制的需要,也是包装设计中进行材料选型和成本优化的基础依据。
目前国内执行的标准为GB/T 6546-2021《瓦楞纸板 边压强度的测定》,于2021年12月1日起实施,全部代替了1998年版标准。该标准修改采用国际标准ISO 3037:2013,明确了利用“边缘不上蜡法”测定边压强度的方法,适用于各种类型的瓦楞纸板。
测试的基本原理并不复杂:将矩形试样垂直置于压缩试验机的上下压板之间,使瓦楞方向与压力方向平行,然后以恒定速度施加压力,直至试样压溃,记录最大力值。但“原理简单”不等于“操作容易”,实际测试中,多个环节的细微偏差都可能导致数据失真。
试样制备是边压强度测试中最容易引入误差的环节。按照标准要求,试样应从三个样箱中各切取三块无机械压痕、无印刷痕迹且无损坏的样本,规格为25mm×100mm,误差控制在±0.5mm以内,且瓦楞方向应对应试样的短边。裁切时需使用专用取样器,刀口保持锋利,刀片安装角度以约45°为宜,刀尖不可碰触刀槽底部,否则切出的试样边缘容易出现瓦楞压溃或起毛现象,直接导致边压强度测值偏低。
裁切完成后,试样还需在标准温湿度环境(23±1℃,50±2%RH)下进行至少24小时的状态调节,使纸板含水率与环境达到平衡。未经平衡处理的试样,其纤维的力学响应会因含水率差异而产生显著波动。
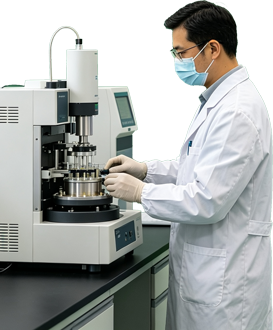
测试环节的核心设备是电子压缩试验仪,需配备专用边压夹具和导块。试样置于上下压板之间后,用导块夹持使两端平齐,确保试样在受压过程中不发生倾斜或滑移。加载速度按照标准设定为12.5±2.5mm/min,设备需具备足够的精度和采样频率,以准确捕捉试样压溃瞬间的最大力值。
仪器精度方面,压缩试验仪的测量准确度应优于1%,分辨力达到0.1N,压板之间的平行度和垂直度也需要严格校准。若设备长期未校准或夹具磨损,测试结果的重复性和再现性将无法保证。
测试完成后,边压强度的计算方式为最大压力值除以试样长度,结果精确至10N/m。若一组试样中某个数据与平均值偏差超过10%,应予以剔除后重新取平均。需要注意的是,边压强度仅反映沿瓦楞方向的受压能力,与平压强度和粘合强度是不同维度的指标,不可混淆解读。
四维检测(苏州)有限公司可提供瓦楞纸板测试服务,在边压强度测定方面具备标准化操作能力,能够依据现行标准完成从试样制备、状态调节到压缩测试和数据计算的完整流程,为纸板生产企业、包装用户和贸易环节提供可靠的技术数据支撑。
边压强度的准确测定,本质上是对“可控性”的考验——试样尺寸的可控、环境条件的可控、加载过程的可控、数据取舍的可控。任何一个环节的松懈,都会在最终数字上留下痕迹。对于依赖边压强度数据进行包装设计选型或质量控制决策的企业而言,选择具备规范操作流程和稳定设备条件的检测服务方,远比单纯比较价格更为重要。