×

一键送检 · 提交信息

PCB清洁度检测项目 离子污染 助焊剂残留物 FTIR 外观残留物分析-昆山清洁度测试机构

PCB清洁度检测:离子污染、助焊剂残留与FTIR分析的技术实践印制电路板(PCB)组装完成后,其表面残留物的种类与含量直接关系到产品的电气可靠性、涂层附着力和长

PCB清洁度检测:离子污染、助焊剂残留与FTIR分析的技术实践

印制电路板(PCB)组装完成后,其表面残留物的种类与含量直接关系到产品的电气可靠性、涂层附着力和长期使用寿命。作为第三方检测实验室,我们每日面对来自SMT、波峰焊、选择性焊接及返修工序的各类板卡,客户最常提出的诉求可归结为三类:“板面是否足够干净?”、“残留物是什么物质?”、“残留量是否在工艺管控限值内?”。本文从测试实操角度,系统梳理PCB清洁度检测中的核心项目——离子污染度、助焊剂残留物定性定量、FTIR(傅里叶变换红外光谱)物质鉴定及外观残留物分析,并给出常见失效模式与测试要点的对照。


一、离子污染度测试——整体清洁度的“量化标尺”

1. 测试原理与标准方法

离子污染度反映PCB表面可溶性离子性残留物(如氯离子、溴离子、钠离子、有机酸根等)的总量。我们依据 IPC-TM-650 2.3.25(动态测试法)及 IPC-TM-650 2.3.26(静态萃取法)进行检测。

  • 动态法(C3 / Ionograph):将PCB浸入75%异丙醇/25%去离子水的测试溶液中,循环流动并连续监测溶液电导率变化。通过电导率-时间积分,换算为等效NaCl当量(μg/cm²)。

  • 静态法:将PCB置于密封萃取液中加热(如80℃/1h),再测量萃取液的电导率或离子色谱法(IC)分析特定离子种类。

2. 关键操作要点

  • 空白校正:每次测试前必须测定新鲜萃取液的本底电导率,并扣除夹具、腔体引入的污染。

  • 板面面积计算:需精确计算双面焊盘、过孔、金手指等裸露导体的实际面积,而非PCB外形尺寸面积,否则结果偏差可达30%~50%。

  • 温度与时间控制:动态测试中溶液温度需稳定在(40±2)℃,萃取时间通常设定为5~10分钟直至电导率变化率<0.5%/min。

3. 判定参考

  • 军用/高可靠性产品通常要求 ≤1.5 μg NaCl eq./cm²。

  • 一般工业品可放宽至 ≤3.0 μg/cm²,但需结合后续涂敷工艺(三防漆)调整。

常见误区:仅凭总离子量超标无法判断污染来源(是助焊剂、手汗、清洗剂残留还是制程化学药液?),因此必须结合后续定性分析。


二、助焊剂残留物分析——区分“松香系”“水溶性”与“免洗型”

助焊剂残留是PCB上最主要的有机/无机混合污染物。我们针对不同助焊剂类型设计差异化测试方案:

1. 松香(树脂)类残留

  • 测试方法:采用 IPC-TM-650 2.3.28(视觉分级法)配合溶剂萃取后紫外分光光度法(UV-Vis)测定松香酸特征吸收(波长约 280 nm)。

  • 实操提醒:松香残留常呈淡黄色至褐色透明膜状,外观上易与助焊剂活性剂(卤素盐)混淆。需注意萃取溶剂(如异丙醇)的溶解温度,低温下松香可能不充分溶解,导致测试值偏低。

2. 水溶性助焊剂(有机酸类)

  • 采用去离子水萃取后,通过 离子色谱(IC) 定量检测琥珀酸、己二酸、苹果酸等有机酸根,同时测定卤素离子(Cl⁻、Br⁻)。

  • 该类残留吸湿性强,若板面残留量>0.5 mg/cm²,在高湿环境中极易引发漏电。

3. 免清洗型助焊剂

  • 免洗助焊剂要求残留物在电气上呈惰性,但实际生产中因预热不足、焊接温度过低,部分活性剂(如有机胺盐)未被充分分解,仍残留在板面。

  • 我们采用 SIR(表面绝缘电阻)测试 辅助评估——在85℃/85%RH偏压条件下持续168小时,若绝缘电阻下降超过一个数量级,即便离子污染总量合格,仍判定清洁度失效。


三、FTIR显微红外光谱——锁定“未知残留物”的化学指纹

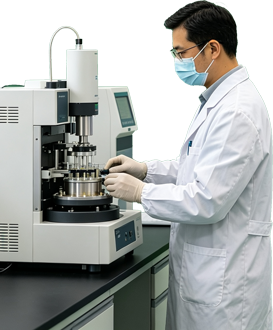
当离子污染度超标或外观发现异常色斑、白色絮状物、油状薄膜时,需借助 傅里叶变换红外光谱(FTIR) 配合显微镜附件(µ-FTIR)对微区残留物进行定性鉴别。

1. 测试流程

  • 样品制备:使用金刚石池或KBr压片法刮取残留物(需≥50 μg),对于微小区域(如金手指间缝隙),采用显微ATR模式直接压测,空间分辨率可达100 μm。

  • 谱图采集:扫描范围4000~400 cm⁻¹,分辨率4 cm⁻¹,累加64次以降低噪声。

  • 谱库检索:将所得谱图与标准数据库(如NIST、Hummel Polymer Library)及自建助焊剂原料谱库进行匹配。

2. 典型特征峰解读(案例对照)

残留物类型FTIR特征吸收峰(cm⁻¹)常见来源
松香酸(树脂)1690(C=O)、1460、1380、1240(C-O-C)松香型助焊剂残留
聚乙二醇(PEG)1110(C-O-C强宽峰)、2880(CH₂)清洗剂或锡膏溶剂残留
硅油类1260(Si-CH₃)、1020~1090(Si-O-Si)、800脱模剂或消泡剂污染
胺类活性剂3300(N-H宽峰)、1600(胺盐)、2200(C≡N)免洗助焊剂未分解物
羧酸盐(锡皂)1560~1540(不对称COO⁻)、1420(对称COO⁻)焊料与助焊剂反应产物

3. 实操要点

  • 背景扣除:同一PCB上取无残留区域的红外谱图作为背景,避免基材(FR-4环氧树脂)的干扰峰(如1240、1180、1030 cm⁻¹)误导判定。

  • 多层残留识别:若残留物呈分层膜状,建议使用显微切片配合ATR逐层扫描,可区分表层污染(如手指油脂)与底层助焊剂残渣。

image.png


四、外观残留物分析——目视与光学显微的“第一道防线”

即使量化数据合格,外观残留物仍是客户投诉的高频项。我们建立三级检查体系:

1. 低倍率(10~40倍)立体显微镜检查

  • 重点观察:BGA焊球边缘、QFP引脚根部、导通孔内壁、金手指连接区域。

  • 记录残留物形态:结晶状(多指盐类析出)、油膜状(硅油或矿物油)、颗粒状(锡珠或玻璃纤维碎屑)、发白雾状(水渍或松香析出)。

2. 高倍率(100~500倍)金相显微镜

  • 辅助判断残留物与焊点的相对位置——若残留物覆盖在焊点表面且呈熔融流动状,常表示焊接温度过高导致助焊剂裂解;若仅在元件本体边缘,则可能来自贴装前或来料污染。

3. 溶剂擦拭试验(定性验证)

  • 用棉签蘸取异丙醇、去离子水及正己烷分别擦拭同区域,观察溶解情况:

    • 溶于异丙醇 → 极性有机残留(松香、有机酸)

    • 溶于水 → 水溶性盐类

    • 溶于正己烷 → 非极性油脂(指印、防锈油)

  • 同时配合 UV灯(365 nm) 观察荧光反应——松香类在紫外下呈蓝白色荧光,可快速区分于其他残留。


五、综合判定流程与报告呈现

实际测试中,我们遵循 “总离子量筛选 → 异常点定位 → 物质定性 → 工艺溯源” 的四步逻辑:

  1. 先做离子污染动态测试,若合格且外观无异,直接出具清洁度通过报告。

  2. 若离子超标或外观可疑,立即进行 显微红外(µ-FTIR) 对可疑斑点进行定性。

  3. 根据FTIR结果,反向选择针对性定量方法(如IC测特定阴离子、UV-Vis测松香量、GC-MS测挥发性有机物)。

  4. 最终报告不仅给出“合格/不合格”,还应提供:

    • 污染物的化学名称及可能来源;

    • 建议的清洗方案(如水基清洗、半水基或溶剂清洗);

    • 制程环节排查建议(例如预热温度、助焊剂涂布量、清洗参数)。


常见问题

A1: 清洁度硬质颗粒分析是零部件清洁度检测的重要环节,通过将颗粒按硬质与软质分类,并对金属磨屑、砂粒、氧化物等硬质颗粒开展尺寸、数量与材质成分检测,为失效分析、工艺改

A1: 苏州CNAS CMA零部件清洁度实验室:技术能力与检测实践解析在汽车制造、轨道交通、航空航天等高端制造领域,零部件的清洁度水平直接关系到产品的性能、可靠性与使用

A1: 齿轮清洁度检测:标准、检测项目与流程齿轮作为机械传动系统的核心部件,其清洁度水平直接影响设备的运行可靠性、使用寿命及安全性。残留的金属碎屑、非金属颗粒、纤维及油

A1: 以测试数据为尺,护航齿轮传动可靠性——苏州工业齿轮清洁度检测技术在高端装备制造领域,齿轮作为动力传输核心部件,其表面与内腔的颗粒污染物直接关联装配精度、运转噪声

A1: 昆山汽车零部件清洁度实验室地址及检测报价参考随着汽车工业对零部件质量要求的不断提升,清洁度检测已成为零部件生产过程中不可或缺的一环。昆山作为长三角地区重要的制造

A1: 汽车零部件清洁度检测:标准体系、检测项目与CNAS资质认可清洁度是衡量汽车零部件质量水平的重要技术指标之一。清洁度是指零件、总成及整机等特定部位被杂质污染的程度

A1: 苏州汽车零配件清洁度检测随着苏州汽车产业链的持续升级,整车制造及零部件供应体系对产品质量的要求日益精细化。在众多质量控制环节中,零配件清洁度检测正成为衡量产品可

A1: 昆山橡胶零部件清洁度检测实验室在汽车、电子、航空航天等领域,橡胶零部件(如密封圈、油封、减震衬套、管线护套)的清洁度直接关系到总成系统的可靠性。一颗微米级的硬质

A1: 橡胶清洁度检测:标准体系、测试项目与检测方法橡胶清洁度检测是评估橡胶制品及原材料表面与内部残留污染物水平的重要技术手段,直接关系到产品的密封性能、使用寿命及系统

服务推荐